

Ulivanje v pesek
Zakaj izbrati nas
Bogate izkušnje
Taiyuan Simis Investment Casting Co., Ltd je bilo ustanovljeno leta 2004. Po 15 letih razvoja se je razvilo iz ene same tovarne preciznega litja v celovitega dobavitelja mehanskih izdelkov, ki lahko zagotovi natančno litje, litje v pesek, tlačno litje in dele za natančno obdelavo.
Profesionalna ekipa
Naše podjetje ima 3 inženirje na ravni profesorjev, 5 višjih inženirjev, 12 nižjih inženirjev, 20 inšpektorjev in približno 350 delavcev.
Kontrola kakovosti
Obstaja ena tovarna preciznega litja, ena tovarna za litje v pesek, ena tovarna za tlačno litje in dve tovarni za strojno obdelavo. Po nenehnem trudu vseh naših zaposlenih je naše podjetje opravilo certifikate kakovosti ISO, TS16949, TUV in druge.
Visoka kakovost
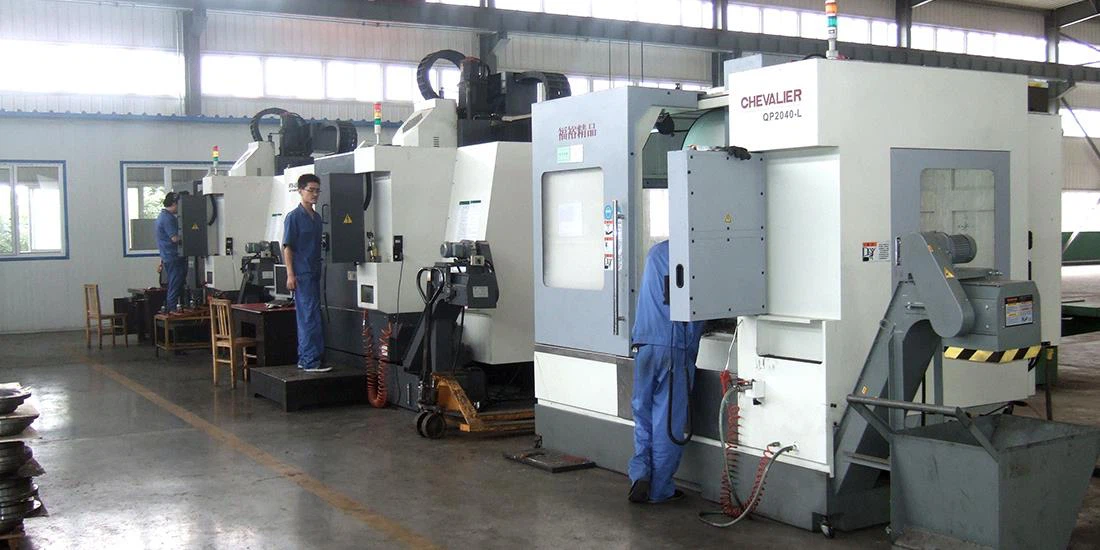
Opremljeni smo z uvoženimi CNC centri 4-osi in 5-osi ter različnimi vrstami CNC obdelovalne opreme, ki podpira ultrazvočno čiščenje in CMM pregledovanje.
Ulivanje v pesek, znano tudi kot ulivanje v pesek, je postopek ulivanja kovin, za katerega je značilna uporaba peska – znanega kot pesek za ulivanje – kot materiala za kalupe. Izraz "litje v pesek" se lahko nanaša tudi na predmet, izdelan s postopkom litja v pesek. Peščene ulitke proizvajajo v specializiranih tovarnah, imenovanih livarne. Leta 2003 je bilo več kot 60 % vseh kovinskih ulitkov proizvedenih z litjem v pesek.
-
![Nosilec planeta]() Nosilec planetaTehnologija vlivanja našega nosilca planeta je izgubljena pena, material je litega železa GGG40 ali legirano jeklo 42CrMo. Naš nosilec planeta se široko uporablja na področju vetrne energije in...Več
-
![Ohišje reduktorja]() Ohišje reduktorjaSimis je profesionalni proizvajalec litja na Kitajskem. Dopolnjujemo lahko različne sloge odlitkov ohišja reduktorjev glede na risbe in vzorce kupcev. Popolna...Več
-
![Liv za ventil iz jeklenih metuljev]() Liv za ventil iz jeklenih metuljevUlitke metuljnih ventilov izdelujemo po postopku vlivanja od DN50 do DN250, pri postopku vlivanja izgubljene pene od DN300 do DN800.Več
-
![Ohišje za pesek za pesek]() Ohišje za pesek za pesekKakovostno ohišje za zmanjševanje peska|Trpežno in prilagodljive rešitve Naše ohišje za zmanjševanje peska je zasnovano za ostra industrijska okolja, kjer je zanesljivost pomembna . Postopek...Več
-
![Vlivanje pokrova kovinskega motorja]() Vlivanje pokrova kovinskega motorjaZa proizvodnjo v skladu z zahtevami stranke za uporabo delov uporabljamo ulitje izgubljenega voska, litje v lupinarju, litje in CNC obdelavo.Več
-
![Jeklena litina krogelnega ventila]() Jeklena litina krogelnega ventilaIzdelujemo lahko različne vrste ulitkov krogelnih ventilov po risbah kupcev. Ponujamo vam lahko celoten komplet opreme krogelnih ventilov v skladu z mednarodnimi standardi.Več
-
![Kasting za gonilo]() Kasting za goniloNaš Simis je profesionalni proizvajalec litja na Kitajskem. Lahko vam ponudimo različne sloge vlivanja zobnikov glede na risbe in vzorce kupcev.Več
-
![Osovinska škatla]() Osovinska škatlaNaš Simis je profesionalni proizvajalec litja na Kitajskem. Naše osi so izvoženi v Rusijo in Ukrajino.Več
-
![Okvir železniških vozičkov]() Okvir železniških vozičkovNaš železniški voziček je bil izvožen v ZDA, Avstralijo, Rusijo in Ukrajino. Proizvodnja železniških delov je pridobila certifikate sistema kakovosti CRCC, IRIS, AAR, UIC,...Več
-
![Železniški bogie Bolster]() Železniški bogie BolsterProizvodnja železniških delov je pridobila certifikate sistema kakovosti CRCC, IRIS, AAR, UIC, TSI, ki zagotavljajo kakovostne železniške izdelke za naše domače in tuje stranke.Več


Ulivanje v pesek je postopek, pri katerem se staljena kovina ulije v kalup iz mešanice peska. V preteklosti je bil postopek stroškovno učinkovit le za proizvodnjo majhne količine. Danes pa je zaradi avtomatizirane opreme za izdelavo peščenih kalupov primeren tudi za velikoserijsko proizvodnjo.
Peščeni ulitki imajo na splošno hrapavo površino, včasih s površinskimi nečistočami in spremembami površine. Srednje veliki do veliki deli, kot so ohišja ventilov, ročične gredi in bloki motorjev, se običajno proizvajajo s tem postopkom. Merska natančnost in površinska obdelava ulitka sta odvisni od vrste peska in postopka oblikovanja.
Obstajata dve glavni vrsti peska, ki se uporabljata za oblikovanje: zeleni pesek in suh pesek. Zeleni pesek je sestavljen iz kremenčevega peska, gline, vlage in drugih dodatkov. Suhi pesek je mešanica peska in hitro sušečega lepila. Kadar se uporablja suhi pesek, se pogosto imenuje ulivanje brez pečenja ali ulivanje v pesek na zraku. Ulitki iz grobega zelenega peska imajo običajno hrapavo površino, medtem ko lahko z zračnimi kalupi proizvedejo ulitke z veliko bolj gladkimi površinami.
Naredi se vzorec v obliki želenega dela, vendar povečan, da se upošteva krčenje in dodatki za strojno obdelavo v končnem litju. Vzorec je običajno izdelan iz lesa ali plastike in se lahko ponovno uporabi za izdelavo novih kalupov za pesek. Peščena jedra se lahko uporabljajo za oblikovanje notranje oblike votlih delov ulitka.
Za izdelavo peščenega kalupa se uporablja kovinska škatla (bučka). Običajno je sestavljen iz dveh polovic, ki tvorita zgornji in spodnji del kalupa, ki ju imenujemo cope in drag. Vzorec se postavi v bučko in nato napolni z mešanico peska, ki tvori votlino kalupa. Če je potrebno, se namesti začasni čep, da se oblikuje kanal za vlivanje ulitka (tako imenovana ulivka). Po tem se vzorec in čep kanala odstranita, zapustita votlino kalupa in izlivni kanal. Držalo in vložek sta pripravljena ločeno in nato sestavljena v kalup.
Staljena kovina se vlije v kalup skozi kanal, ki prenaša staljeno kovino preko vodil v votlino kalupa. Ko se ulitek strdi in ohladi, se ulitek vzame iz peščenega kalupa. Na splošno se ne uporablja nobeno sredstvo za ločevanje plesni in peščena plesen se med postopkom odstranjevanja uniči. Zeleni pesek je mogoče ponovno uporabiti po prilagoditvi njegove sestave s kompenzacijo izgubljene vlage in dodatkov.
Prednosti litja v pesek


Peščeno litje ponuja številne izjemne prednosti za izdelavo kovinskih delov po meri: neprimerljivo fleksibilnost oblikovanja, široko paleto izbire materialov in stroškovno učinkovitost orodja.
Prilagodljivost oblikovanja
Postopek litja v pesek daje proizvajalcem izjemno raven ustvarjalne svobode.
Omogoča jim ustvarjanje zapletenih geometrij delov in zapletenih podrobnosti, ki jih je lahko težko doseči z drugimi proizvodnimi metodami.
To prilagodljivost pripisujemo predvsem procesu izdelave kalupov, kjer se vzorci oblikujejo v peščenih kalupih, da ustvarijo želene oblike.
Druga velika prednost, ki jo proces ponuja, ko gre za fleksibilnost oblikovanja, je njegova prilagodljivost spremembam dizajna.
Za razliko od trajnih kalupov, ki se uporabljajo v nekaterih drugih postopkih litja, je mogoče peščene kalupe enostavno spremeniti ali zamenjati, da se prilagodijo spremembam dizajna.
Okretnost in prilagodljivost peščenega kalupa sta še posebej koristni v panogah, kjer so iteracije izdelkov in prilagajanje običajni.
Velika izbira materiala
Druga pomembna prednost litja v pesek je združljivost z različnimi vrstami kovin in zlitin.
Peščeno litje ponuja proizvajalcem prilagodljivost pri izbiri materialov, ki najbolje ustrezajo zahtevam aplikacije.
Postopek lahko zajema tako železne kovine, kot sta železo in jeklo, kot neželezne kovine, kot so aluminij, baker in medenina.
Takšna vsestranskost pri izbiri materialov omogoča proizvajalcem, da prilagodijo mehanske lastnosti, odpornost proti koroziji in druge značilnosti končnega izdelka, da izpolnijo posebna merila učinkovitosti.
Zaradi te svobode uporabe različnih materialov se postopek redno uporablja za ustvarjanje kovinskih delov za različne aplikacije, od strukturnih komponent in okrasnih elementov do funkcionalnih delov – vse brez ogrožanja celovitosti dizajna.
Nizki stroški orodja
Nenazadnje je stroškovna učinkovitost litja v pesek, ko gre za orodje.
Za razliko od nekaterih drugih postopkov litja, ki zahtevajo drage kalupe ali matrice, so kalupi za litje v pesek običajno izdelani iz poceni materialov, kot so pesek, glina in veziva, zaradi česar je postopek privlačna možnost tako za izdelavo prototipov kot za proizvodne serije.
Poleg tega proces prispeva k krajšim dobavnim časom in hitrejšemu obratu zaradi preprostosti postopka izdelave kalupov, ki ga uporablja.
Ta agilnost proizvajalcem omogoča, da se hitro prilagodijo spreminjajočim se zahtevam trga in pospešijo razvojne cikle izdelkov, ne da bi pri tem imeli znatne vnaprejšnje stroške.
Vzemimo za primer livarsko industrijo, kjer sta hitra izdelava prototipov in nizkoserijska proizvodnja običajna.
V tem okolju se za proizvodnjo kovinskih komponent pogosto izbere litje v pesek.
Vodje livarn lahko z uporabo te metode izkoristijo poceni materiale in bolje racionalizirajo proizvodne procese, kar jim omogoča, da ponudijo bolj konkurenčne cene, hkrati pa ohranjajo visoke standarde kakovosti.
3 vrste ulitkov v pesek
Zeleni pesek
Odlitki iz zelenega peska so oblikovani s peščenimi kalupi, oblikovanimi iz mokrega peska, ki vsebuje vodo in organske vezivne spojine, znane tudi kot glina. Izraz zeleni pesek se nanaša na peščeni kalup, ki ni "utrjen", "zelen" ali "neutrjen", ko se kovina vlije v kalup. Ker je pesek mogoče ponovno uporabiti, je litje v pesek z zelenim peskom enostavno in poceni.
Vodno steklo ali natrijev silikat
Natrijev silikat se lahko uporablja za ustvarjanje ulitkov v peščenih kalupih. Ta postopek je koristen pri litju v pesek, kjer je potrebna votlina. Natrijev silikat lahko hitro preide iz tekočine v trdno tako, da skozi njega prehaja ogljikov dioksid. To povzroči dehidracijo natrijevega silikata. Natrijev silikat je treba zmešati z drugimi materiali, da se jedro lahko odstrani med razgradnjo izdelka. Če zmes ni pravilna, se jedro zagozdi v ulitku.
Smolni pesek
Oblikovalni material za litje iz smolnega peska je mešanica kremenčevega peska in smolnega peska. Ko se smolni pesek zmeša in segreje, se strdi v trden, gladek kalup. Trden kalup proizvede manj ulitkov z napako, vendar pride na a
višji stroški in počasnejša proizvodnja. Izdelava kalupov iz smolnega peska traja dlje, ker je treba vsakega zmešati in žgati posebej.
Poroznost ali prepustnost
To je sposobnost peska, s katero omogoča, da plini zlahka prehajajo skozenj.
Nekateri plini se raztopijo v staljeni kovini in ko se ta staljena kovina začne strjevati, ti raztopljeni plini izstopijo iz staljene kovine in poskušajo uiti iz peska za oblikovanje. Če pesek ni dovolj porozen, ti plini ne bodo mogli izstopiti iz kalupa in se ujamejo v ulitek ter ustvarijo luknje in pore v ulitku. Tudi če staljena kovina pride v stik z vlažnim peskom, nastane para ali vodna para. Ta para ali hlapi povzročijo tudi nastanek lukenj v ulitku, če ne morejo uiti iz kalupa. Zato je priporočljivo, da uporabite dovolj porozen pesek za oblikovanje, da odpravite napako poroznosti v kovinskem litju.
Pretočnost
Sposobnost kalupnega peska, da se ob nabijanju obnaša kot tekočina, imenujemo pretočnost.
Zaradi te lastnosti lahko pesek zlahka zasede prostor v kalupni škatli in prevzame njeno obliko. To omogoča, da se pesek stisne do kompaktne gostote in pusti, da se stisne okoli vzorca. Pesek mora biti visoko sipek, tako da ga je mogoče enostavno stisniti za enakomerno gostoto in za dober odtis vzorca v kalupu. Pretočnost peska se lahko poveča, ko povečamo vsebnost gline in vode v pesku.
Zložljivost
Sposobnost kalupnega peska, da se sesede po strjevanju staljene kovine, imenujemo zložljivost.
Po strjevanju staljene kovine se mora pesek zrušiti za prosto krčenje kovine. Če bo prišlo do prostega krčenja kovine, bo to naravno odpravilo trganje ali pokanje kovine, ki se je skrčila.
Lepljivost
Sposobnost delcev peska, da se sprimejo z drugim telesom, imenujemo adhezivnost.
Pesek mora imeti zadosten oprijem, da se zlahka oprime stranic kalupnih škatel in ne pade ven na škatlo, ko jo odstranite.
Kohezivnost ali moč
Sposobnost delcev peska, da se držijo drug drugega, imenujemo kohezivnost.
Trdnost peska je odvisna od tega, kako kohezivni so delci peska. Pesek mora imeti dovolj trdnosti, da zlahka obdrži svojo obliko med transportom, obračanjem ali zapiranjem in sipanjem. Če ni ustrezne trdnosti, ne bo mogel obdržati oblike in kalup se lahko poškoduje med vlivanjem staljene kovine. Pesek nizke trdnosti vodi do napak pri litju kovin. Da bi se izognili napakam pri ulivanju, mora biti pesek dovolj močan, da proizvede kalup želene oblike in to obliko ohrani tudi, ko se staljena kovina vlije v kalupno votlino.
Trdnost peska je lahko dveh vrst
Zelena moč: Trdnost peska, ki jo ima v zelenem ali vlažnem stanju, se imenuje zelena trdnost. Kalup z ustrezno zeleno trdnostjo ohrani svojo obliko in se ne sesede, tudi ko vzorec odstranimo iz kalupne škatle.
Suha moč:Trdnost, ki jo ima pesek v suhem ali pečenem stanju, se imenuje suha trdnost. Dovolj suha trdnost omogoča, da pesek prenese erozivne sile zaradi staljene kovine in pomaga ohraniti svojo obliko.
Ognjevzdržnost
Sposobnost kalupnega peska, da prenese visoko temperaturo staljene kovine, ne da bi se zlil vanjo, se imenuje ognjevzdržnost.
Pesek za vlivanje mora imeti dovolj ognjevzdržnosti, da lahko ustvari odlično kakovost ulitkov brez napak. Pesek s pomanjkanjem ognjevzdržnosti se stopi in se zlije v ulitku ter pokvari kakovost ulitka. Ognjevzdržnost je merilo točke sintranja peska in ne njegovega tališča.
Nekaj pomembnih premislekov o načrtovanju za litje v pesek je navedenih spodaj.
1. Da bi se izognili krčenju in preprečili koncentracijo napetosti, je treba vsako presečišče zaobliti.
2. Zaporni sistem mora biti ustrezno zasnovan za pravilen prenos staljene kovine v votline kalupa.
3. Ločilna linija naj bo vodoravno ravna in čim nižje.
4. Pri ulivanju je treba upoštevati dodatek za strojno obdelavo, ki je običajno v območju od 1,5 mm do 6 mm.
5. Kot ugreza je običajno med 3 in 5 stopinjami.
6. Najmanjša debelina profila je običajno 5 mm (približno 0,2 in) za lahke neželezne zlitine in 6 mm za železove zlitine.
7. Teža ulitega predmeta se lahko giblje od 0.5 do 20,000 kg (približno 44092,4 lb) z najmanjšo težo v teku 300 kg (približno 661,39 lb).

Naš certifikat
Naše podjetje je opravilo ISO9001, TS16949, TUV in druge certifikate kakovosti.

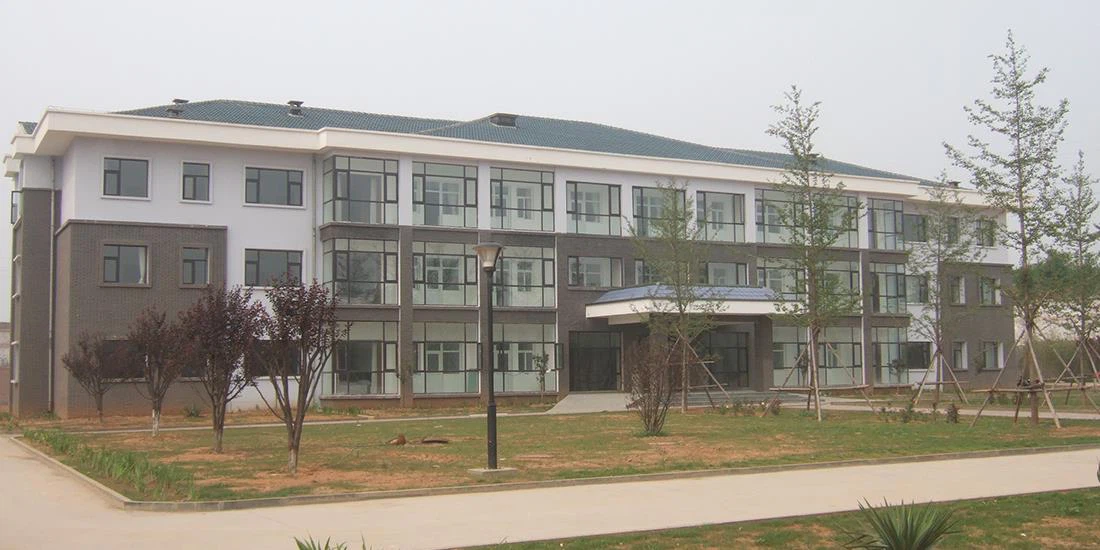
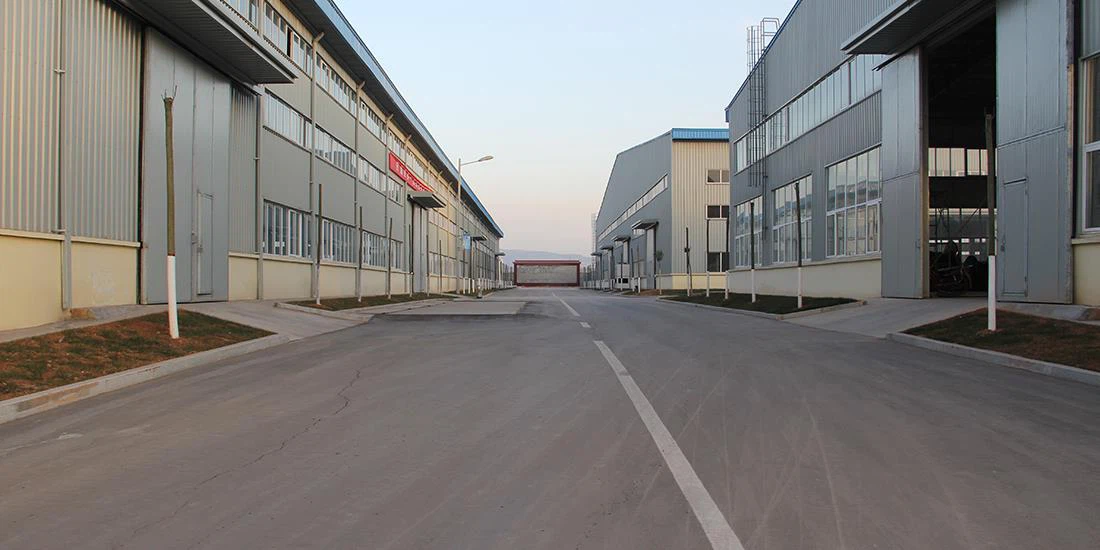
Naša tovarna
Taiyuan Simis Investment Casting Co., Ltd je bilo ustanovljeno leta 2014. Po 15 letih razvoja se je razvilo iz ene same tovarne preciznega litja v obsežnega dobavitelja mehanskih izdelkov, ki lahko zagotovi natančno litje, litje v pesek, tlačno litje in dele za natančno obdelavo. Naše podjetje ima 3 inženirje na ravni profesorjev, 5 višjih inženirjev, 12 nižjih inženirjev, 20 inšpektorjev in približno 350 delavcev. Obstaja ena tovarna preciznega litja, ena tovarna za litje v pesek, ena tovarna za tlačno litje in dve tovarni za strojno obdelavo. Po nenehnem trudu vseh zaposlenih je naše podjetje pridobilo certifikate kakovosti ISO, TS16949, TUV in druge.
Naša prodaja se je postopoma povečala s prvotnih 3 milijonov RMB na trenutnih 50 milijonov RMB.
Razumemo oblikovne in kakovostne zahteve tujih kupcev za mehanske izdelke. Približno 85 % naših izdelkov izvozimo v Severno Ameriko, Evropo in po vsem svetu.



pogosta vprašanja
V: Kaj je litje v pesek in kako deluje?
V: Kaj pomeni pesek?
V: Zakaj ljudje uporabljajo litje v pesek?
V: Kakšna je prednost litja v pesek?
V: Kaj je cilj litja v pesek?
V: Katere so tri vrste litja v pesek?
V: Ali je litje in litje v pesek isto?
V: Katere 4 vrste vzorcev se uporabljajo pri litju v pesek?
V: Kateri so glavni deli litja v pesek?
Postopek litja v pesek je metoda litja, pri kateri je pesek primarni material za modeliranje, ki se uporablja za pripravo kalupa. In to je tradicionalna metoda litja.
Priprava peska.
Izdelava vzorcev.
Oblikovanje.
Taljenje.
Ulivanje staljene kovine.
Odstranjevanje peska.
Brušenje.
V: Kaj lahko uporabim za ulivanje v pesek?
V: Kateri so osnovni elementi litja v pesek?
V: Ali se danes uporablja litje v pesek?
V: Zakaj je litje v pesek drago?
V: Kdaj uporabiti litje v pesek?
V: Kako natančno je ulivanje v pesek?
V: Katera sta dva dela litja v pesek?
V: Kakšen je zaključek litja v pesek?
V: Katera orodja se uporabljajo pri litju v pesek?
V: Kakšen je postopek litja v pesek?
V: Kakšne so lastnosti litja v pesek?
Pretočnost: sposobnost kalupnega peska, da se ob nabijanju obnaša kot tekočina, imenujemo pretočnost.
Zložljivost.
Lepljivost.
Kohezivnost ali moč.
Ognjevzdržnost.
Tukaj poiščite profesionalne proizvajalce in dobavitelje ulitkov v pesek na Kitajskem. V naši tovarni vas prosimo, da kupite visokokakovostne ulitke v pesek po konkurenčni ceni. Za storitve po meri nas kontaktirajte zdaj.